La inyección de termoplásticos permite fabricar componentes con geometrías complejas, dimensiones precisas y propiedades adaptadas a numerosas aplicaciones industriales. Sin embargo, obtener una pieza no significa necesariamente disponer de un proceso estable y preparado para la producción en serie.
El resultado depende de la relación entre el diseño de la pieza, el material, el molde, la máquina de inyección y los parámetros de fabricación. Cualquier variación puede afectar a las dimensiones, el aspecto, la resistencia o el comportamiento funcional del componente.
En TADESAN abordamos la inyección técnica como un proceso industrial controlado, orientado a conseguir repetibilidad, calidad y capacidad productiva durante toda la vida del proyecto.
¿Qué es la inyección técnica de termoplásticos?
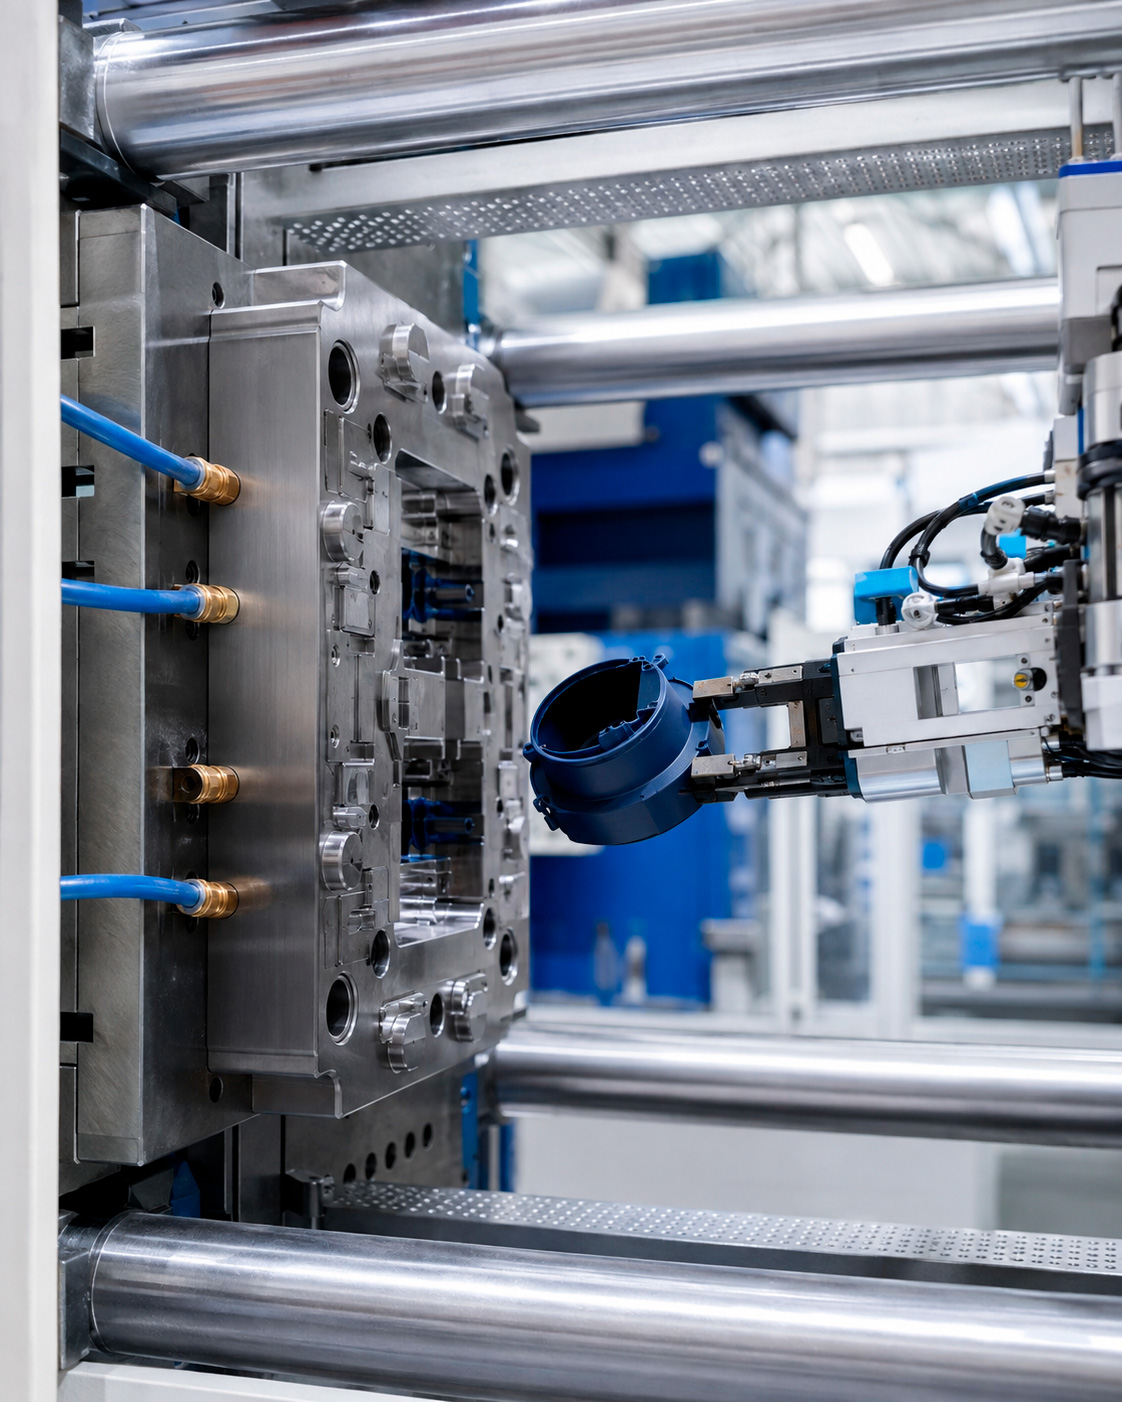
La inyección de termoplásticos es un proceso de fabricación en el que un material plástico se calienta hasta alcanzar un estado adecuado para introducirlo a presión en el interior de un molde.
El material llena la cavidad, se enfría y adopta la geometría definitiva de la pieza. Después, el molde se abre y el componente es expulsado para iniciar un nuevo ciclo.
Aunque el principio general es sencillo, la fabricación de piezas técnicas exige controlar numerosas variables. La temperatura, la presión, la velocidad de inyección, la refrigeración y el tiempo de ciclo deben adaptarse al material, al molde y a las características del producto.
La inyección técnica se diferencia de una producción convencional por el nivel de exigencia aplicado a la geometría, las tolerancias, los materiales, la repetibilidad y los sistemas de control.
La pieza, el material y el molde como un sistema
En un proyecto de inyección, la pieza, el material y el molde no pueden analizarse de forma independiente. Cada elemento condiciona el comportamiento de los demás.
La geometría determina cómo debe circular el material por la cavidad. El termoplástico influye en la presión necesaria, la contracción y el tiempo de refrigeración. El molde debe facilitar el llenado, la evacuación del aire, el control térmico y la expulsión de la pieza.
Para establecer un proceso estable es necesario considerar conjuntamente:
- La función y geometría del componente.
- Los espesores y recorridos del material.
- Las propiedades del termoplástico seleccionado.
- El diseño y número de cavidades del molde.
- El sistema de alimentación e inyección.
- Los circuitos de refrigeración.
- Los mecanismos de expulsión.
- Las tolerancias y características críticas.
- El volumen de producción previsto.
Esta visión integral permite anticipar dificultades y ajustar el proceso a las necesidades reales del proyecto.
Selección del material termoplástico
El material debe responder a las condiciones en las que trabajará la pieza. No existe un termoplástico adecuado para todas las aplicaciones, ya que cada opción ofrece diferentes propiedades mecánicas, térmicas, químicas, dimensionales y estéticas.
La selección puede estar condicionada por factores como:
- La rigidez o flexibilidad necesarias.
- La resistencia al impacto y al desgaste.
- La exposición a temperaturas elevadas o variables.
- El contacto con productos químicos.
- La estabilidad dimensional.
- El acabado superficial y el color.
- La necesidad de aislamiento eléctrico.
- Los requisitos regulatorios del sector.
- La posibilidad de utilizar cargas o refuerzos.
Además de sus propiedades finales, debe analizarse su comportamiento durante la transformación. La fluidez, la contracción, la sensibilidad a la humedad y la temperatura de proceso influyen directamente en la fabricación.
Una selección adecuada ayuda a conseguir las prestaciones requeridas sin introducir una complejidad innecesaria en el molde o en la producción.
Preparación y acondicionamiento de la materia prima
Antes de iniciar la inyección, determinados materiales deben prepararse siguiendo unas condiciones específicas. Algunos termoplásticos absorben humedad ambiental y necesitan un proceso de secado previo para evitar defectos durante la transformación.
Una preparación incorrecta puede provocar alteraciones superficiales, pérdida de propiedades, variaciones dimensionales o degradación del material.
Por este motivo, el acondicionamiento de la materia prima debe realizarse de manera controlada, teniendo en cuenta:
- Las recomendaciones técnicas del material.
- La temperatura y duración del secado.
- Las condiciones de almacenamiento.
- La manipulación antes de introducirlo en la máquina.
- La dosificación de colorantes, aditivos o cargas.
- La identificación y trazabilidad de cada lote.
Este control previo es una parte esencial del proceso, especialmente cuando se trabaja con materiales técnicos o aplicaciones de elevada exigencia.
Configuración de los parámetros de inyección
Cada combinación de pieza, material y molde requiere una configuración específica. Los parámetros no deben entenderse como valores aislados, sino como variables relacionadas que determinan el resultado final.
Entre los principales parámetros se encuentran:
- La temperatura de plastificación.
- La temperatura del molde.
- La velocidad y presión de inyección.
- La presión y el tiempo de mantenimiento.
- La contrapresión.
- La velocidad de giro del husillo.
- El tiempo de refrigeración.
- La fuerza de cierre.
- La posición de transferencia.
La configuración inicial debe comprobarse mediante muestras y mediciones. A partir de los resultados se ajustan los parámetros hasta alcanzar una ventana de proceso que permita fabricar de forma estable.
El objetivo no es obtener una única pieza correcta, sino conseguir que el proceso pueda repetir el resultado de manera consistente durante toda la producción.
Llenado, compactación y refrigeración
Durante la fase de llenado, el material fundido avanza por los canales del molde hasta ocupar la cavidad. La velocidad debe permitir un recorrido uniforme, evitando un enfriamiento prematuro o esfuerzos excesivos sobre el material.
Después del llenado se aplica una fase de mantenimiento o compactación. Su función es compensar la contracción que se produce a medida que el termoplástico comienza a enfriarse.
La refrigeración determina cuándo la pieza puede expulsarse sin deformarse. Una extracción demasiado temprana puede generar cambios dimensionales, mientras que un tiempo excesivo reduce innecesariamente la productividad.
El equilibrio entre estas fases influye en:
- La estabilidad dimensional.
- La presencia de rechupes o vacíos internos.
- Las tensiones residuales.
- La deformación de la pieza.
- La calidad del acabado superficial.
- La duración total del ciclo.
Una refrigeración homogénea y controlada es especialmente importante en componentes con geometrías complejas o tolerancias ajustadas.
Defectos habituales y prevención
Los defectos de inyección pueden tener diferentes causas. Algunos están relacionados con el diseño de la pieza, otros con el molde, el material o la configuración del proceso.
Entre los problemas que pueden aparecer se encuentran:
- Líneas de unión visibles o débiles.
- Falta de llenado.
- Rebabas.
- Rechupes y vacíos internos.
- Marcas de flujo.
- Quemaduras o degradación.
- Deformaciones.
- Variaciones de color o brillo.
- Desviaciones dimensionales.
- Tensiones internas.
La prevención comienza antes de fabricar. Revisar la geometría, seleccionar correctamente el material y diseñar el molde pensando en el flujo y la refrigeración reduce el riesgo de incidencias.
Durante la producción, el seguimiento de parámetros y los controles de calidad permiten detectar tendencias antes de que se conviertan en desviaciones relevantes.
Repetibilidad en la producción en serie
Uno de los principales objetivos de la inyección técnica es mantener el mismo nivel de calidad a lo largo de toda la serie. La repetibilidad implica que las piezas fabricadas en diferentes ciclos, turnos o lotes se mantengan dentro de los criterios definidos.
Para lograrlo deben controlarse tanto las condiciones de la máquina como las variables externas que pueden influir en el proceso.
Entre ellas se encuentran:
- La uniformidad de la materia prima.
- La humedad del material.
- La temperatura del molde y del entorno.
- El desgaste de los componentes del molde.
- La estabilidad de las presiones y velocidades.
- La manipulación posterior de las piezas.
- La frecuencia de los controles.
La documentación de los parámetros y de los resultados facilita la recuperación de las condiciones validadas y ayuda a mantener el conocimiento técnico del proyecto.
Control dimensional y verificación de las piezas
La inspección permite comprobar que el producto cumple las especificaciones establecidas. Los controles deben centrarse especialmente en las dimensiones y características que influyen en el montaje o en el funcionamiento de la pieza.
Dependiendo del proyecto, pueden realizarse:
- Controles visuales y estéticos.
- Mediciones dimensionales.
- Comprobaciones mediante útiles específicos.
- Ensayos funcionales.
- Verificación del montaje.
- Análisis metrológicos avanzados.
- Tomografía industrial 3D.
La tomografía 3D puede resultar especialmente útil para analizar geometrías internas, espesores, uniones o posibles discontinuidades sin destruir la pieza.
Los controles deben definirse en función del riesgo y de la aplicación. No todas las cotas requieren el mismo nivel de seguimiento, pero las características críticas deben disponer de criterios claros y verificables.
Automatización y manipulación de las piezas
La automatización puede integrarse en el proceso para retirar, manipular, inspeccionar o ensamblar las piezas después de la inyección.
La extracción robotizada ayuda a mantener una secuencia constante y evita daños provocados por una manipulación inadecuada. También permite coordinar la máquina con otras operaciones productivas.
Según las características del proyecto, una célula automatizada puede incorporar:
- Extracción de piezas mediante robot.
- Separación de canales o elementos auxiliares.
- Colocación de insertos.
- Control de presencia.
- Montaje de componentes.
- Marcado o decoración.
- Inspección mediante visión artificial.
- Embalaje y preparación para suministro.
La automatización debe plantearse de acuerdo con el volumen, la geometría, el tiempo de ciclo y los requisitos de calidad. Su valor no reside únicamente en aumentar la velocidad, sino también en mejorar la estabilidad y el control del proceso.
Inyección con insertos y operaciones complementarias
Algunos componentes requieren integrar elementos metálicos, eléctricos o de otro material durante la fabricación. En estos casos puede recurrirse a procesos de inyección con insertos o sobremoldeo.
El inserto debe colocarse de manera precisa y mantenerse estable durante el llenado del molde. La solución debe considerar su geometría, la compatibilidad entre materiales y las tensiones que pueden generarse durante el enfriamiento.
Después de la inyección también pueden realizarse operaciones complementarias como:
- Ensamblaje de varios componentes.
- Tampografía o decoración.
- Marcado e identificación.
- Soldadura o unión de piezas.
- Verificaciones funcionales.
- Embalaje específico.
Integrar estas operaciones dentro del planteamiento industrial permite organizar un flujo de fabricación más eficiente y reducir manipulaciones intermedias.
Mantenimiento del molde y continuidad productiva
El molde es un elemento crítico para la estabilidad del proceso. Su estado influye directamente en las dimensiones, el acabado y la repetibilidad de las piezas.
El mantenimiento preventivo permite revisar y conservar los sistemas de alimentación, refrigeración, expulsión y movimiento. También ayuda a identificar desgastes antes de que provoquen paradas o defectos en producción.
Un plan adecuado puede incluir:
- Limpieza periódica de cavidades y superficies.
- Revisión de expulsores y elementos móviles.
- Comprobación de los circuitos de refrigeración.
- Control del desgaste en cierres y ajustes.
- Lubricación de los mecanismos.
- Registro de las intervenciones realizadas.
- Conservación durante los periodos sin producción.
La coordinación entre inyección y mantenimiento permite conservar las condiciones validadas y proteger la continuidad productiva del proyecto.
Trazabilidad y control del proceso
La trazabilidad permite relacionar cada producción con la materia prima utilizada, las condiciones de fabricación, los controles realizados y las posibles operaciones posteriores.
El nivel de seguimiento necesario depende del sector, de la aplicación y de los requisitos acordados con el cliente. En proyectos técnicos puede ser necesario registrar lotes de material, órdenes de fabricación, resultados de inspección e incidencias.
Una trazabilidad bien definida facilita:
- El seguimiento de la producción.
- La identificación de lotes y materiales.
- El análisis de posibles desviaciones.
- La documentación de los controles.
- La aplicación de acciones correctivas.
- La conservación del historial del proyecto.
Estos registros aportan información útil para mantener el proceso y tomar decisiones basadas en datos.
Optimización del tiempo de ciclo
El tiempo de ciclo influye directamente en la capacidad productiva y en el coste de fabricación. Sin embargo, reducirlo no debe comprometer la estabilidad dimensional ni la calidad de la pieza.
La optimización puede requerir revisar la refrigeración, los movimientos del molde, la extracción, la configuración de la máquina y las operaciones posteriores.
Un ciclo eficiente debe mantener un equilibrio entre:
- La correcta plastificación del material.
- El llenado completo de la cavidad.
- La compactación necesaria.
- La refrigeración suficiente.
- La extracción segura de la pieza.
- La capacidad de los sistemas automatizados.
La mejora debe basarse en mediciones y validaciones, comprobando que las modificaciones no introducen variaciones o defectos.
Transferencia e industrialización de moldes existentes
No todos los proyectos comienzan con el desarrollo de una pieza y un molde nuevos. En algunos casos, el cliente ya dispone de un molde en producción y necesita transferirlo a otro entorno industrial.
Antes de incorporarlo a producción conviene realizar una evaluación técnica para comprobar su estado, compatibilidad y necesidades de adaptación.
Esta revisión puede contemplar:
- El estado general del molde.
- Las dimensiones y conexiones.
- La compatibilidad con la maquinaria.
- Los sistemas de alimentación y refrigeración.
- Los mecanismos de extracción.
- El historial de mantenimiento.
- Los parámetros utilizados anteriormente.
- Las muestras y criterios de calidad disponibles.
Después de instalarlo deben realizarse pruebas para definir una nueva ventana de proceso, validar las piezas y preparar la producción.
Inyección técnica orientada a cada sector
Las exigencias de una pieza pueden variar considerablemente según su aplicación. Un componente para automoción no presenta necesariamente los mismos requisitos que un producto sanitario, un elemento electrónico o una solución destinada al contacto alimentario.
Por eso, el proceso debe adaptarse a factores como:
- Las tolerancias funcionales.
- La resistencia mecánica o térmica.
- La apariencia y el acabado superficial.
- La trazabilidad necesaria.
- La normativa aplicable.
- Las condiciones de limpieza y manipulación.
- El volumen y la frecuencia de suministro.
Comprender la aplicación final permite definir correctamente los materiales, los controles y la organización productiva.
Una capacidad conectada con ingeniería, moldes y calidad
La inyección no debe plantearse como una fase aislada. Su eficacia depende del trabajo realizado durante la ingeniería, de la construcción y mantenimiento del molde, de la automatización y de los sistemas de calidad.
Cuando estas capacidades están coordinadas, resulta más sencillo analizar una desviación, introducir mejoras o adaptar el proceso a nuevas necesidades.
En TADESAN trabajamos desde esta perspectiva integral, conectando las diferentes fases para acompañar el proyecto desde su definición hasta la producción en serie.
Esta continuidad permite conservar el conocimiento generado durante el desarrollo y aplicarlo posteriormente a la fabricación, el mantenimiento y el control.
Conclusión
La inyección técnica de termoplásticos requiere mucho más que disponer de una máquina y un molde. Para fabricar componentes precisos y repetitivos es necesario controlar el material, los parámetros, la refrigeración, la extracción y las características críticas de cada pieza.
Una correcta industrialización permite establecer un proceso estable, prevenir defectos y mantener la calidad durante toda la serie.
La coordinación entre ingeniería, moldes, inyección, automatización y metrología aporta una base técnica sólida para responder a proyectos industriales exigentes y asegurar su continuidad productiva.
¿Necesitas fabricar una pieza mediante inyección de termoplásticos?
Analizamos la pieza, el material, el molde y los requisitos de producción para definir un proceso de inyección estable, controlado y preparado para la fabricación en serie.